 4,3 м/c
 62%
 761 мм рт. ст.
 13 °C
 17 °C
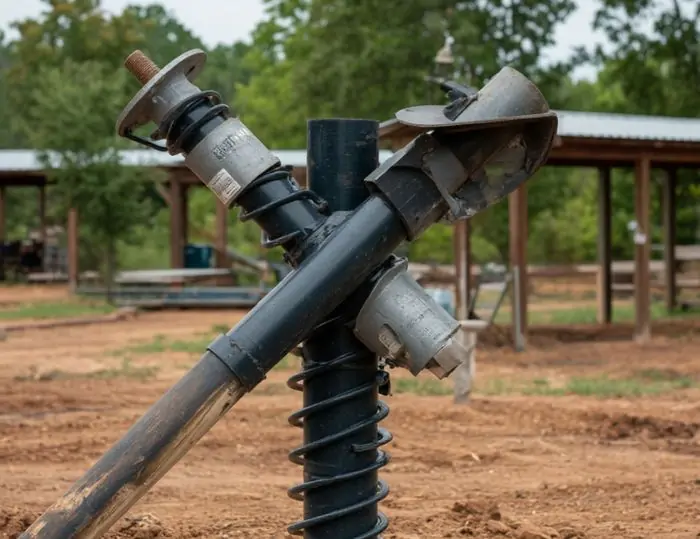
Свайно-винтовой фундамент за последние годы стал одним из наиболее востребованных инженерных решений в приватном и коммерческом строительстве Ростовской области. Высокая скорость установки, независимость от сезона и способность нивелировать риски, связанные с местными просадочными суглинками и высоким уровнем грунтовых вод, сделали эту технологию стандартом для легкого и капитального домостроения. Однако стремительный рост спроса породил и обратную сторону рынка — засилье кустарной, контрафактной продукции.
В Ростове-на-Дону, Аксае, Батайске и прилегающих районах функционируют десятки мелких сварочных цехов и так называемых «гаражных производств». На первый взгляд их продукция мало чем отличается от изделий крупных промышленных предприятий: та же стальная труба, тот же заостренный конец и приваренная спиральная лопасть, окрашенная в черный цвет. При этом цена контрафакта может быть на 20–30% ниже среднерыночной. Желание застройщика сэкономить на нулевом цикле вполне понятно, но в случае со свайным фундаментом экономия на качестве металла и технологии сварки неизбежно приводит к катастрофическим последствиям.
Разрушение лопасти при закручивании, срез ствола по сварному шву, быстрая сквозная коррозия через 5–7 лет эксплуатации и, как следствие, деформация несущих стен здания — вот реальная плата за использование контрафакта. В этом экспертном руководстве ведущие инженеры-строители и технологи Ростовского региона подробно расскажут, по каким критериям отличить профессиональные заводские металлоконструкции от опасных подделок, на что обращать внимание при осмотре изделий и как уберечь свой строительный бюджет от фатальных ошибок.
Признаки гаражной подделки: как экономит кустарный производитель?
Чтобы понять, где кроется опасность кустарных изделий, необходимо разобрать схему работы нелегального производства. Серьезное промышленное предприятие инвестирует миллионы рублей в автоматизированные станки, лабораторный контроль и сертифицированное сырье. Гаражный же «цех» стремится максимально снизить себестоимость, используя любые доступные способы удешевления процесса.
Основные уловки и нарушения кустарных изготовителей:
- Использование б/у или некондиционных труб (смена категории). Это ключевая статья экономии теневых производителей. Старые демонтированные трубы из-под нефтепродуктов, газа или магистрального водоснабжения очищаются от изоляции, пескоструятся и выдаются за новый металлопрокат. Внутри такого металла уже запущены скрытые процессы межкристаллитной коррозии, присутствуют микротрещины и неравномерный износ стенки (утончение). Под нагрузкой в грунт такая опора может просто сложиться или лопнуть.
- Занижение толщины стенки ствола. Заявляя в спецификации трубу со стенкой 4,5 мм (стандарт для диаметра 108 мм), кустари часто используют изделия со стенкой 3,5 мм или даже 3,0 мм (так называемый «тонкостенный прокат»). В условиях агрессивных грунтов Ростовской области каждый миллиметр толщины металла — это 15–20 лет дополнительного запаса прочности на естественную коррозию.
- Кустарная резка и ручная приварка лопастей. Лопасть кустарной сваи вырезается вручную автогеном или болгаркой без соблюдения точного шага и угла атаки. Сварка выполняется бытовыми инверторами без разделки кромок и контроля глубины провара. При закручивании в плотные ростовские суглинки или при встрече с небольшим камнем такая лопасть моментально отрывается, и свая превращается в обычный гладкий столбик, не обладающий никакой несущей способностью.
- Использование дешёвых красок (кузбасслак, ГФ-021). Кустарную продукцию окрашивают кистью или дешевым краскопультом прямо поверх масляной пленки и ржавчины. Бытовая эмаль сдирается со ствола в первые же 30–50 см погружения в грунт. В результате металл остается абсолютно незащищенным перед почвенной влагой.
Анатомия надежной сваи: стандарты и заводские технологии
Профессиональная винтовая опора — это строго рассчитанная металлоконструкция, изготавливаемая по нормам СП 24.13330 (Свайные фундаменты) и профильным ГОСТам. Чтобы конструкция выдерживала проектные нагрузки от 5 до 15+ тонн на одну точку, производство должно соответствовать жестким критериям.
1. Первичный металлопрокат и марки стали
Для капитального строительства применяются исключительно новые бесшовные или прямошовные электросварные трубы из конструкционных углеродистых и низколегированных марок стали — Ст3сп, Ст20 или 09Г2С. Сталь 09Г2С обладает повышенной прочностью и хладостойкостью, что особенно критично для свай heavy-серии, испытывающих колоссальные крутящие моменты при механизированном вкручивании.
2. Геометрия наконечника и винтовой лопасти
В зависимости от категории грунта применяются два типа наконечников:
- Литой наконечник: Выполняется методом точного литья по газифицируемым моделям (сталь 35Л или 25Л). Наконечник и лопасть представляют собой единую монолитную деталь высокой прочности. Сваи с литым наконечником незаменимы при прохождении твердых просадочных суглинков с включениями мергеля, каменистых фракций или старого строительного мусора.
- Сварной наконечник с плазменной раскройкой: Конус ствола формируется путем точной лепестковой зарезки и проварки. Лопасть вырезается на станках плазменной резки с ЧПУ. Лопасть должна иметь безупречную спиралевидную форму с постоянным шагом, чтобы при вкручивании опора не разрыхляла, а уплотняла грунтовый массив.
3. Качество сварных соединений и контроль УЗК
На заводе сварка лопасти и наконечника к стволу производится на полуавтоматических и автоматических сварочных комплексах в среде защитных газов (аргон/углекислота). Сварные швы проходят многоступенчатую проверку: от визуально-измерительного контроля (ВИК) до ультразвуковой дефектоскопии (УЗК), исключающей наличие внутренних пор, шлаковых включений и непроваров.
Сертификация, антикоррозийная защита и выбор изготовителя
Долговечность свайно-винтового фундамента в подземной среде определяется качеством его антикоррозийного барьера. В почвах Ростовской области с переменным уровнем влажности и умеренной химической агрессивностью металл без защиты теряет до 0,03–0,05 мм толщины в год. Наличие профессионального покрытия — главный показатель заводского происхождения изделия.
Настоящее заводское антикоррозийное покрытие наносится только после предварительной дробеструйной или пескоструйной обработки металла до степени очистки Sa 2.5 по ISO 8501-1. Это удаляет окалину, ржавчину и создает микрорельеф для максимальной адгезии защитного слоя.
Надежные типы заводских покрытий:
- Двухкомпонентные эпоксидные и полиуретановые эмали: Создают ударопрочный полимерный слой толщиной 120–200 мкм, стойкий к абразивному истиранию при трении о грунт.
- Горячее оцинкование (ГОСТ 9.307-89): Изделие полностью погружается в ванну с расплавленным цинком при температуре ~450 °C. Образуется цинково-железный сплав толщиной 80–130 мкм, закрывающий внутренние и внешние поверхности трубы. Оцинкованная свая имеет практически неограниченный срок службы (более 100 лет).
Выбирая несущие конструкции для ответственного строительства, застройщик должен запрашивать паспорт качества на каждую партию и сертификаты на используемый металлопрокат. Заказывая сертифицированные винтовые сваи от производителя, покупатель получает не просто набор стальных труб, а полноценное инжиниринговое сопровождение, гарантийные обязательства, а также уверенность в том, что все геометрические и физико-механические параметры опор соответствуют действующим ГОСТам и пройдут любые проверки строительного надзора.
Чек-лист ростовского эксперта: 8 шагов при приемке свай на объекте
Когда машина с металлоконструкциями приезжает на вашу строительную площадку, не спешите подписывать акт приема-передачи. Проведите экспресс-аудит качества, используя обычную рулетку, ультразвуковой толщиномер и визуальный осмотр.
Экспертный алгоритм проверки:
- Проверьте толщину стенки ствола. С помощью штангенциркуля или ультразвукового толщиномера замерьте толщину металла на торце трубы. Если вместо заявленных 4,5 мм прибор показывает 3,5 мм — перед вами контрафакт.
- Оцените сварной шов лопасти. Шов должен быть непрерывным, катет шва должен соответствовать толщине лопасти. Наличие пропусков, брызг металла или подрезов трубы недопустимо.
- Измерьте толщину лопасти. Для свай диаметром 108 мм толщина лопасти должна составлять не менее 4,0–5,0 мм. Тонкая лопасть (2,5–3 мм) сомнется при первом же контакте с плотным суглинком.
- Проверьте сварной шов на конусе (при сварном наконечнике). Сварка лепестков конуса должна быть проварена по всей длине с зачисткой валиков.
- Проверьте состояние антикоррозийного покрытия. Покрытие должно быть гладким, без потеков, пузырей и сколов. Попробуйте поддеть край покрытия монетой: если краска легко слезает пластами, значит, металл перед покраской не проходил дробеструйную очистку.
- Осмотрите внутреннюю поверхность трубы. Внутри стальной трубы не должно быть ржавчины, окалины или следов нефтепродуктов (признак б/у металлопроката).
- Запросите Паспорт изделия. На каждую партию завод обязан выдать Паспорт качества с указанием номера партии, марки стали, результатов механических испытаний и штампом ОТК.
- Проверьте геометрию спирали. Положите сваю на ровную поверхность. Витки лопасти должны располагаться под одинаковым углом без видимых перекосов и искривлений.
Сравнительная матрица: Заводская свая vs Кустарная подделка
Ниже представлены ключевые различия между промышленными металлоконструкциями и гаражной продукцией:
Заводская сертифицированная свая
Исходное сырье: Новая трубная продукция (Ст3сп, 09Г2С) с паспортами завода-изготовителя.
Толщина стенки и лопасти: Строго по ГОСТу и СП (от 4,5 до 8-10 мм), контроль толщиномером.
Технология раскроя лопасти: Автоматизированная плазменная резка с ЧПУ (идеальный шаг винта).
Сварные соединения: Автоматическая и полуавтоматическая сварка, контроль УЗК и ВИК.
Подготовка поверхности: Дробеструйная очистка металла до степени Sa 2.5.
Защитное покрытие: Двухкомпонентные эпоксидные составы или горячее оцинкование (ГОСТ 9.307-89).
Гарантия и документация: Паспорт качества ОТК, официальная гарантия завода до 10–50 лет.
Кустарная гаражная подделка
Исходное сырье: Б/у трубы из-под магистралей, лежалый или бракованный металлопрокат.
Толщина стенки и лопасти: Заниженная (экономия 20–30% металла), сильная разностепенность.
Технология раскроя лопасти: Ручная резка автогеном/болгаркой, нарушен шаг винта.
Сварные соединения: Ручная дуговая сварка без разделки кромок, частые непровары и поры.
Подготовка поверхности: Отсутствует (покраска по маслу и ржавчине).
Защитное покрытие: Дешевые бытовые эмали (ГФ-021, кузбасслак), смываемые грунтом.
Гарантия и документация: Документы отсутствуют, гарантия только на словах.
Фундамент — это единственный элемент дома, который практически невозможно заменить или отремонтировать без колоссальных финансовых затрат после завершения строительства. Покупка дешёвых кустарных свай «из подвала» — это рулетка, в которой на кону стоит безопасность всей конструкции вашего дома.
В условиях сложных просадочных грунтов Ростова-на-Дону и прилегающих территорий единственным разумным решением является сотрудничество с проверенными промышленными производителями. Заводской контроль качества, применение нового металлопроката и квалифицированный инженерный расчет гарантируют, что ваш фундамент прослужит верой и правдой нескольким поколениям.
Получить исчерпывающую консультацию экспертов, ознакомиться с сертификатами соответствия, заказать расчет свайного поля или купить оригинальную продукцию завода можно на официальном сайте Главфундамент.
Поделиться: